

 SPRACHE

Nachhaltige Verpackungen entwerfen: Ein Leitfaden für Konverter für Lebensmittel- und Heimtiermarken
Als eine europäische Snackmarke einen 250-g-Standbeutel für den deutschen Markt neu qualifizierte, war das Design nie das Problem. Das PET/Folie/PE-Triplex, das es ein Jahrzehnt lang verwendet hatte, enthielt etwa die Hälfte seines Gewichts aus Polyethylen und lag damit weit unter der 90-Prozent-Grenze aus gleichem Polymer, die die europäischen Leitlinien für Design-for-Recycling jetzt für flexible Formate anwenden. Die Packung zeigte im Regal eine hervorragende Leistung und konnte nirgendwo als recycelbar bezeichnet werden.
Das Fazit zunächst: Die Gestaltung nachhaltiger Verpackungen wird bereits in der Spezifikationsphase festgelegt, Monate bevor das Design platziert wird. Polymerfamilie, Anzahl der Schichten, Materialgewicht, recycelter Inhalt und der End-of-Life-Weg entscheiden darüber, ob ein Beutel als recycelbar vermarktet werden kann, ob er das Produkt noch zwölf Monate lang schützt und welchen Gebührenbereich für die erweiterte Herstellerverantwortung (EPR) Ihr Finanzteam zahlt. Alles, was auf der Packung steht, ist diesen Entscheidungen nachgelagert.
Sechs Spezifikationsentscheidungen, die alles entscheiden
Bei flexiblen Verpackungen ist Nachhaltigkeit keine Marketingübung, sondern eine Entwurfsaufgabe. Sechs Auswahlmöglichkeiten haben fast das gesamte ökologische und kommerzielle Gewicht, und jede davon hat eine Auswirkung auf die Produktion, die sich auf der Abfülllinie und nicht auf einem Foliendeck zeigt.
| Designentscheidung | Was es auf der Linie ändert | Typischer Kompromiss |
|---|---|---|
| Vereinfachung des Monomaterials (vollständig PE oder vollständig PP) | Folienstruktur, Siegelfenster, Liniengeschwindigkeit | Niedrigere Sauerstoffbarriere; Möglicherweise ist eine EVOH-Verbindungsschicht oder MDO-PE erforderlich |
| Reduzierung der Dicke um 10–20 % | Bahnspannung, Siegeldruck, Fallleistung | Erfordert eine neue Siegelvalidierung und einen erneuten Haltbarkeitstest |
| Post-Consumer-Recyclinganteil (PCR) | Harzbeschaffung, Weg zur Einhaltung von Lebensmittelkontakten | Verfügbarkeit, Farb- und Geruchsgrenzen im Lebensmittelkontakt |
| Zertifizierter kompostierbarer Ersatz | Verarbeitung, Lagerfeuchtigkeit, Versiegelung | Gewinnt nur dann den Wert zurück, wenn eine industrielle Kompostierungssammlung vorhanden ist |
| Faserbasierte oder Papierformate | Abfüllausrüstung, Feuchtigkeitsschutz | Für eine lange Haltbarkeit ist normalerweise eine Beschichtung oder Einlage erforderlich |
| Richtige Größe oder eine Formatänderung | Füllgewichtsgenauigkeit, Palettenwürfel, Kartonanzahl | Möglicherweise sind neue Füllwerkzeuge erforderlich |
Wenn Sie eine davon ändern, können Sie das Risiko normalerweise mit einem Pilotlauf bewältigen. Ändern Sie drei auf einmal, ohne Filmversuche und Haltbarkeitsdaten, und Sie kaufen eher einen Rückruf als eine Nachhaltigkeitsgeschichte.
Die 90 %-Regel: Was Monomaterial wirklich braucht
Die meisten europäischen Leitlinien für flexible Verpackungen aus Polyolefinen, darunter CEFLEX und RecyClass, stimmen in einer Zahl überein: Mindestens 90 % des Verpackungsgewichts sollten aus einem einzigen Polymer bestehen, normalerweise PE oder PP. Dieses Budget muss das Dichtmittel, die Außenbahn, den Klebstoff, die Sperrschicht, den Reißverschluss und die Tinte abdecken. Nichts ist umsonst, und ein Reißverschluss oder eine Tülle aus dem falschen Polymer kann das Kontingent von selbst aufbrauchen.
Eine Monomaterialstruktur ist nicht „nur PE“. Es besteht aus PE plus einer kleinen, bewussten Zugabe von EVOH, Verbindungsschichten oder einer dünnen metallisierten Schicht. Bleiben Sie innerhalb der Zulage und die Packung sitzt im recycelbaren Designband; Wird diese überschritten, fällt das Paket in mehreren EU-Märkten in eine höhere EPR-Gebührenklasse.
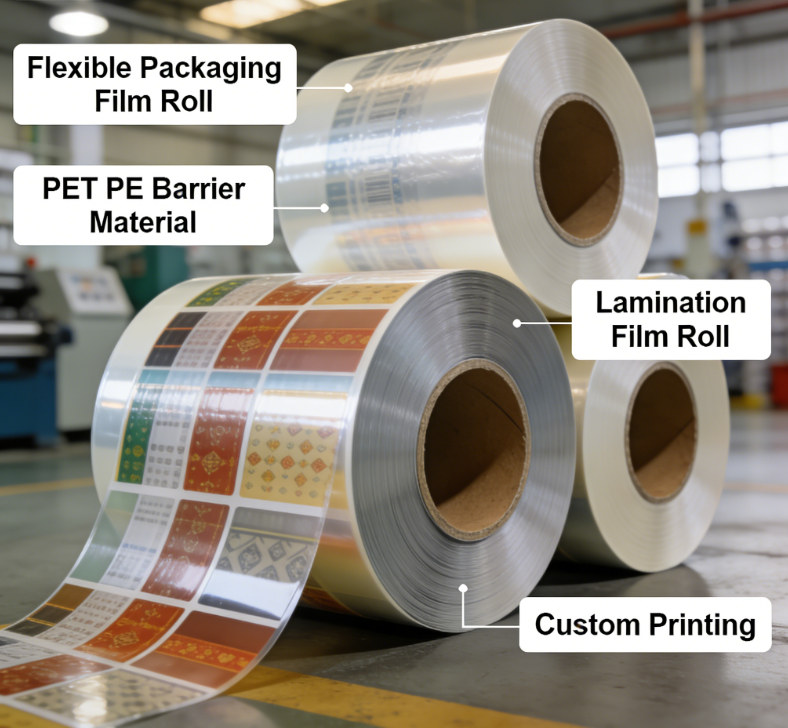
In der Regel wird die Neukonstruktion zuerst bei Rollmaterial getestet, da ein einfacher Strukturaustausch an einer vorhandenen Abfülllinie getestet werden kann, bevor Beutelwerkzeuge in Betrieb genommen werden. Der übliche Ausgangspunkt sind gegossene Verbundfolien mit hoher Barrierewirkung und BOPP-Rollenmaterial in Lebensmittelqualität: Sie ermöglichen es Ihnen, Siegelfenster, Gasübertragung und Druckregistrierung an kleinen Mengen zu testen, bevor Sie einen vollständigen Beutel umwandeln. Die Vergleichsmethode beschreiben wir ausführlicher in unserem Ratgeber zu umweltfreundliche Lebensmittelverpackungsmaterialien und Lieferantenauswahl .
 Hersteller von Rollmaterialfolien Unsere Rollfolie geht genau auf fünf Kernanliegen der Käufer ein: **Kompatibilität, Materialkonformität, Barriereschutz, Druckqualität und anpassbare Steuerung**... Produkt anzeigen →
Wählen Sie den End-of-Life-Weg vor dem Material
Recycelbar, kompostierbar und faserbasiert sind drei verschiedene Projekte mit drei unterschiedlichen Zielgruppen. Wenn Sie sich zuerst für die Route entscheiden, wird in der Regel sofort die Hälfte der Materialauswahlliste entfernt, und es wird der häufigste Fehler in dieser Kategorie verhindert: der Kauf einer kompostierbaren Folie für einen Markt, der über keine industrielle Kompostierungssammlung verfügt.
Recycelbar (mechanisch)
Erfordert eine Monomaterialstruktur und einen Sammelstrom, der tatsächlich flexible Formate akzeptiert. Wo die Sammlung von Folien am Straßenrand noch nicht möglich ist, können Filialabgabesysteme und Mono-PET- oder Mono-PP-Deckel für Becher dennoch eine ganze Packung in einem Polymerstrom und außerhalb einer Gebührenzone für gemischte Materialien halten.
Kompostierbar
EN 13432 und ASTM D6400 bescheinigen industrielle Kompostierung, nicht Heimkompostierung und keinen Abfallabbau. Folienstärke, Barrieregehalt und sogar das Tintensystem sind eingeschränkt, daher eignen sich kompostierbare Beutel normalerweise für kürzere Haltbarkeitszeiten, trockene oder fettarme Inhalte und geschlossene Veranstaltungsorte wie Veranstaltungen, Stadien und Gastronomie. Kompostierbare Standbodenbeutelformate sind für diese Anwendungen mittlerweile praktisch.
 Standbodenbeutel: Biologisch abbaubarer Standbodenbeutel Die gängigsten Stile sind gewöhnliche Standbeutel (mit Ziehharmonikafalten am Boden) und achteckige Standbeutel (mit einem achtseitigen dreidimensionalen Design) ... Produkt anzeigen →
Auf Faserbasis
Papier ist in den meisten Märkten ein starkes Verbrauchersignal und ein echter Recyclingstrom, stellt jedoch kein Hindernis dar. Beutel und Kartonformate benötigen eine Beschichtung, eine Auskleidung oder einen Innenbeutel für alles, was feucht oder fetthaltig ist, und die Faser sollte mit einer Produktkettendokumentation wie FSC versehen sein. Wo Feuchtigkeitsbeständigkeit keine entscheidende Rolle spielt, bleibt Papier der einfachste Wechsel, den eine Marke vornehmen kann.
Format Engineering bewegt mehr Material als jeder Harzaustausch
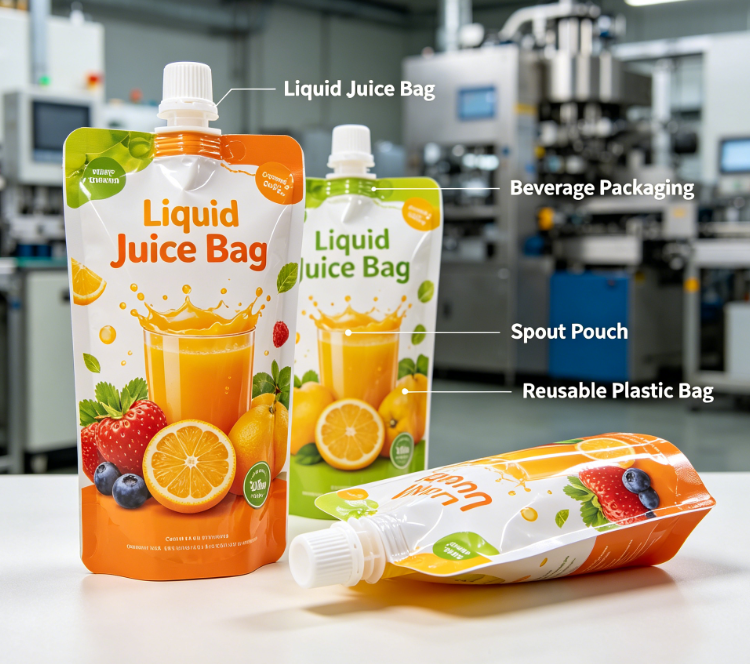
Bevor Sie eine Filmstruktur neu aushandeln, schauen Sie sich das Format an. Ein Standbeutel verbraucht weit weniger Material pro Gramm Produkt als eine starre Verpackung, und ein Beutel mit flachem Boden verbessert die Stabilität des Palettenwürfels und des Regals bei größeren Füllungen. In Branchenvergleichen wird häufig angegeben, dass ein Ausgussbeutel, der eine starre Flasche ersetzt, den Kunststoffverbrauch pro Liter um 60–80 % senkt, vor allem weil es sich bei der Verpackung um eine Folie und nicht um einen geformten Behälter handelt.
Zwei kleinere Entscheidungen bewegen ebenfalls den Zeiger:
- Auf den Becher abgestimmte Deckelfolie aus Mono-PET oder Mono-PP, sodass die gesamte Packung in einem Polymerstrom bleibt, anstatt sich in Aluminium und Kunststoff zu trennen.
- Nachfüll- und Wiederverwendungsformate, die pro Verwendung Material einsparen, auch wenn die Folie selbst nicht recycelbar ist, sofern die Nachfüllpackung die richtige Größe für den Spender hat.
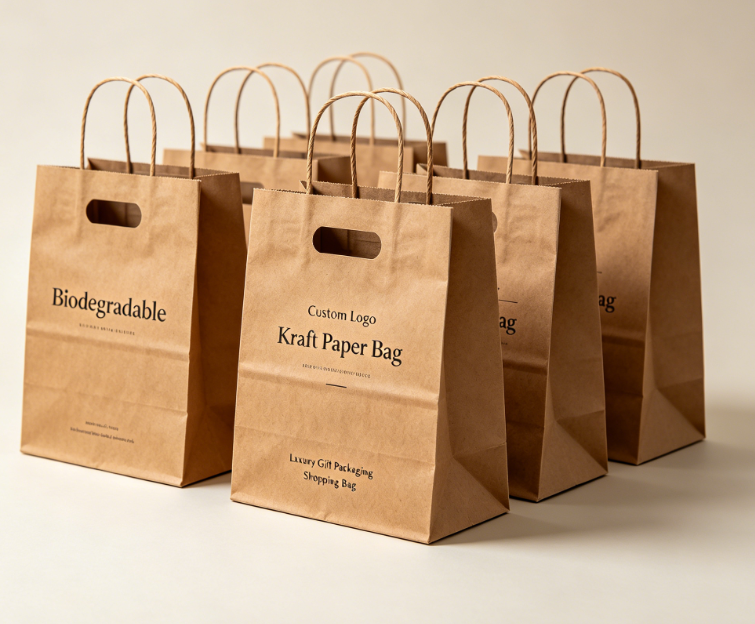
Glasfaserformate verdienen ihren eigenen Platz im selben Gespräch. Papiertüten und Kartonträger sind der risikoärmste Einstiegspunkt für Einzelhandels-, Geschenk- und Take-Away-Anwendungen, bei denen die Barriere nicht der begrenzende Faktor ist.
 Hersteller von Papierverpackungen Flexible Verpackung Lebensmittelverpackungsbeutel Lebensmittelverpackungsbeutel Produkt anzeigen →
Wo nachhaltige Verpackungsprojekte Geld verlieren
Die meisten Fehler, die wir sehen, sind verfahrensbedingter und nicht technischer Natur. Diese fünf Lücken machen den Großteil davon aus.
- Ansprüche ohne Dokumente. „Öko“, „biologisch abbaubar“ und „recyclebar“ brauchen Prüfberichte, Zertifikate oder Design-Richtlinien-Nachweise. Fordern Sie den EN 13432- oder ASTM D6400-Bericht, die Deklaration des Recyclinganteils oder die Designbewertung an, keine Broschüre.
- Reduzierung ohne erneuten Test. Das Entfernen von 15 % des Foliengewichts verändert die Leistung und die Siegelfestigkeit. Ohne einen frischen Haltbarkeits- und Vertriebstest ist die Einsparung theoretisch.
- Migrationsrisiko bei recyceltem Harz. Die Einhaltung der Lebensmittelkontakt-Konformität für PCR hängt von der Harzquelle und der funktionellen Barriere in der Struktur ab. Dies ist eine Spezifikationsfrage, keine Kaufabkürzung.
- Zertifizierungslücken beim Konverter. Der ISO 9001-, ISO 14001- und BRCGS-Status sowie aktuelle Audittermine geben Aufschluss darüber, ob der Lieferant durch die Produktion einen Anspruch geltend machen kann. Es lohnt sich zu verstehen, wie eine Anlage aufgebaut ist, bevor Sie sich für die Ausrüstung entscheiden. unser Herstellung und Qualitätseinrichtung Die Seite zeigt die Art von Details an, die von jedem Lieferanten angefordert werden können.
- Fehlende EPR-Daten. Die Gebührenmodulation wird aus dem Packungsgewicht nach Komponente und Material berechnet. Marken, die das Foliengewicht getrennt vom Reißverschluss, der Tülle oder dem Etikett nicht angeben können, zahlen mehr, als sie sollten.
Ein praktischer 16-Wochen-Plan für den Strukturwechsel
Der Zeitplan verschiebt sich, wenn die Versuche in der falschen Reihenfolge ablaufen. Dies ist die Reihenfolge, die eine Strukturänderung innerhalb eines einzelnen Viertels aufrechterhält.
- Wochen 1–2: Definieren Sie den End-of-Life-Weg, die Zielhaltbarkeit, das Füllgewicht und den EPR-Markt und nehmen Sie dann zwei oder drei Strukturen in die engere Auswahl.
- Wochen 3–5: Führen Sie Folienversuche auf Rollenmaterial durch und bestätigen Sie Siegelfenster, Registrierung und Liniengeschwindigkeit.
- Wochen 6–9: Haltbarkeits-, Siegelfestigkeits- und Falltests in Echtzeit, einschließlich einer Luftfeuchtigkeit, die dem Worst-Case-Markt entspricht.
- Woche 10–11: Bildmaterial einfrieren, Druckmethode bestätigen und Zertifizierung und Unterlagen zum Recycling-Inhalt einsammeln.
- Wochen 12–14: Pilotlauf, Test der Abfülllinie, Kartonverpackung und Palettenstabilitätsprüfung.
- Wochen 15–16: Produktionseinführung sowie Gewichtsdaten auf Komponentenebene, die an das EPR-Berichtsteam übergeben werden.
Häufig gestellte Fragen
Q1. Was ist nachhaltiges Verpackungsdesign?
Hierbei werden Material, Gewicht, recycelter Inhalt und End-of-Life-Weg zusammen mit Haltbarkeitsdauer und Stückkosten festgelegt, damit die Verpackung dort zurückgewonnen werden kann, wo sie verkauft wird. Bei flexiblen Verpackungen bedeutet das in der Regel Monomaterialstrukturen, leichtere Stärken und einen verifizierten Verwertungsweg.
Q2. Wie viel eines Beutels muss aus einem Material bestehen, um recycelbar zu sein?
Die meisten Polyolefin-Designrichtlinien, einschließlich CEFLEX und RecyClass, verlangen mindestens 90 Gewichtsprozent eines einzelnen Polymers mit begrenztem Barriere-, Klebstoff- und Additivgehalt sowie kompatiblen Verschlüssen.
Q3. Sind biologisch abbaubare Beutel besser als recycelbare?
Nicht automatisch. Zertifiziert kompostierbare Folie schafft nur dann einen Wert, wenn es eine industrielle Kompostierung gibt. In den meisten Märkten reduziert ein recycelbarer Beutel aus Monomaterial die Umweltbelastung stärker als ein kompostierbarer Beutel, der im allgemeinen Abfall landet.
Q4. Kostet nachhaltige Verpackung mehr?
Filme kosten in der Regel etwas mehr pro Kilogramm, aber eine Reduzierung der Monomaterialdicke, Formatänderungen und korrekte EPR-Berichte gleichen dies oft aus. Die größeren versteckten Kosten sind die Testzeit, weshalb ein 16-Wochen-Plan wichtig ist.
F5. Welche Zertifizierungen sollte ich bei einem Verpackungslieferanten prüfen?
Achten Sie auf ISO 9001 und ISO 14001 für Qualitäts- und Umweltmanagement, BRCGS für die Produktion mit Lebensmittelkontakt, FSC für Papier, EN 13432- oder ASTM D6400-Testberichte für kompostierbare Materialien und eine Erklärung zum Recyclinganteil für PCR-Angaben.
F6. Was ist der PPWR und wirkt er sich auf meine Verpackung aus?
Die EU-Verordnung über Verpackungen und Verpackungsabfälle (Verordnung (EU) 2025/40) gilt seit dem 12. August 2026. Sie legt Anforderungen an die Recyclingfähigkeit und den Recyclinganteil von Verpackungen fest, die in der EU auf den Markt gebracht werden, sodass für Strukturentscheidungen nun eine Einhaltungsfrist gilt.
Nachhaltiges Verpackungsdesign belohnt Marken, die es als technisches Projekt und nicht als Kommunikationsprojekt betrachten. Fixieren Sie die Struktur, beweisen Sie sie mit anerkannten Testmethoden, dokumentieren Sie die Aussagen und schon schreibt sich die Marketinglinie von selbst. Zhiwei Packaging verarbeitet seit 1989 flexible Verpackungen in Longgang, dem Druckzentrum in der Nähe der Häfen von Shanghai und Ningbo, und verfügt über ISO 9001-, ISO 14001- und BRC-Zertifizierungen für Beutel-, Rollenmaterial-, Ausguss- und Papierformate für Lebensmittel-, Tiernahrungs-, Getränke- und Einzelhandelskunden.