Hangzhou Zhiwei Packaging Technology Co.,Ltd
-

-

+ 86 13758856618
 SPRACHE

Food Vacuum Pouches Manufacturer
Unsere Vakuumbeutel orientieren sich genau an den fünf Kernanliegen der Käufer: Vakuumversiegelung, Materialkonformität, Schutz der Barriere, praktische Anpassung und individuelle Steuerbarkeit. Mit gezielten Vorteilen lösen wir umfassend die Schwachstellen der Exklusivbeschaffung: Für die Vakuumversiegelungsanforderungen von Kernfunktionen saugen wir gründlich und rückstandsfrei ab, verschließen dicht ohne Leckage oder Entleerung, widerstehen Unterdruck und werden nicht leicht beschädigt, passen uns perfekt an Langzeitlagerungs- und Transportszenarien an und beseitigen die versteckte Gefahr der Inhaltsverschlechterung; Halten Sie sich an das Endergebnis der Materialkonformität, wählen Sie lebensmittelechte oder entsprechende kategoriesichere Materialien, keinen Geruch, keine Migration schädlicher Inhaltsstoffe, erfüllen Sie vollständig die Sicherheitsstandards für den Kontakt mit Lebensmitteln, und die Materialien sind durchstoßfest und stark in der Zähigkeit, was eine sorgenfreie Beschaffung ermöglicht; Es erfüllt die Kernanforderungen der Barrierekonservierung und verfügt über eine hohe Barriereleistung, starke Feuchtigkeitsbeständigkeit, Oxidationsbeständigkeit, Geruchsbeständigkeit und mikrobielle Beständigkeit. In Kombination mit der Vakuumfunktion wird eine doppelte Frischesicherung erreicht, wodurch die Haltbarkeit von Fleisch, frischen Lebensmitteln, Trockenwaren und anderen Inhalten erheblich verlängert wird. Geeignet für den praktischen Einsatz, mit gleichmäßiger und kontrollierbarer Dicke, kann es sich genau an den Hochgeschwindigkeitsbetrieb von Vakuumverpackungsmaschinen anpassen, ohne Folie zu kleben oder zu versiegeln und reibungslos zu schneiden. Es ist mit verschiedenen Inhaltsformen wie Feststoffen, Partikeln und Blöcken kompatibel und gewährleistet so die Produktionseffizienz; Als Reaktion auf die Anpassungs- und Lieferanforderungen auf betrieblicher Ebene können Größe, Dicke und Barriereschichtstruktur flexibel angepasst werden, mit klarem und sattem Druck, der nicht so leicht verblasst. Gleichzeitig sorgen angemessene Chargenpreise, kontrollierbare Mindestbestellmengen und stabile Lieferzyklen für einen sorgenfreien und effizienten Beschaffungsprozess in allen Aspekten.
-
Beliebte Produkte

-
Flexible Verpackung

-
Papierverpackung

-
Kunststoffverpackungen

-
Aufkleberetikett

-
Integrierter Strohbeutel

-
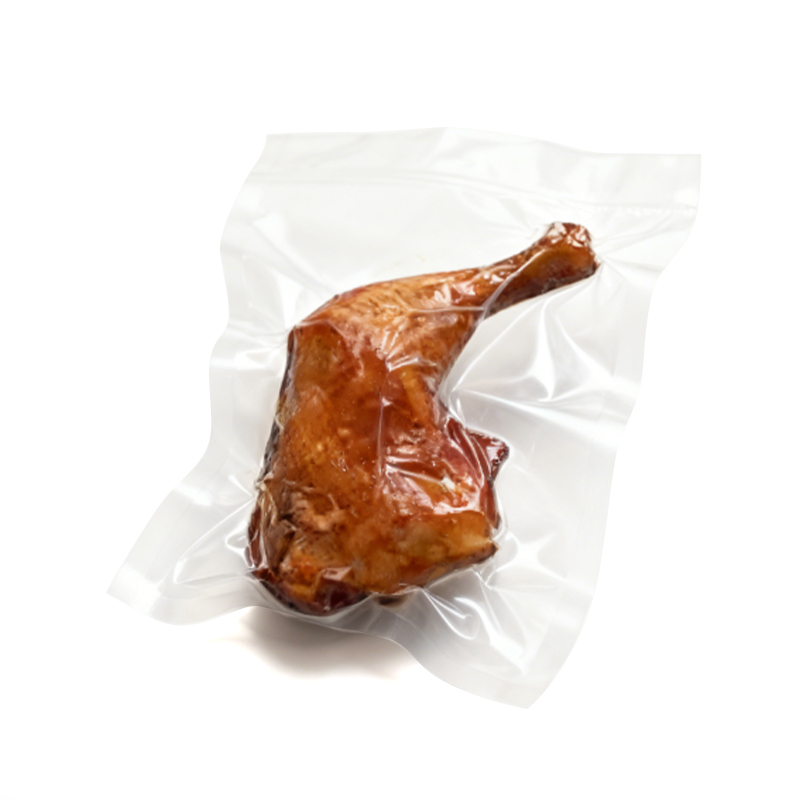
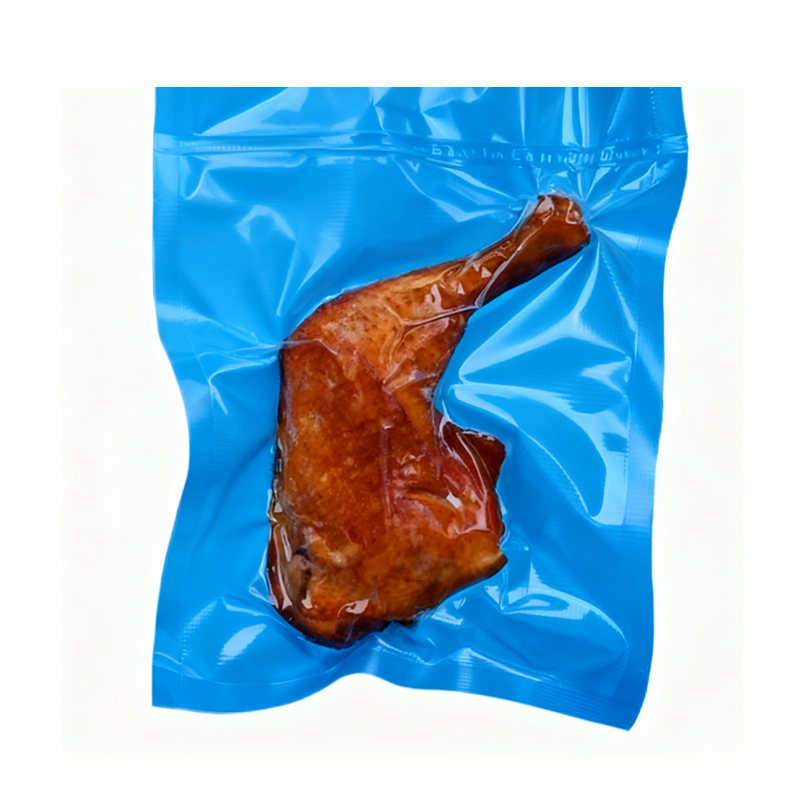
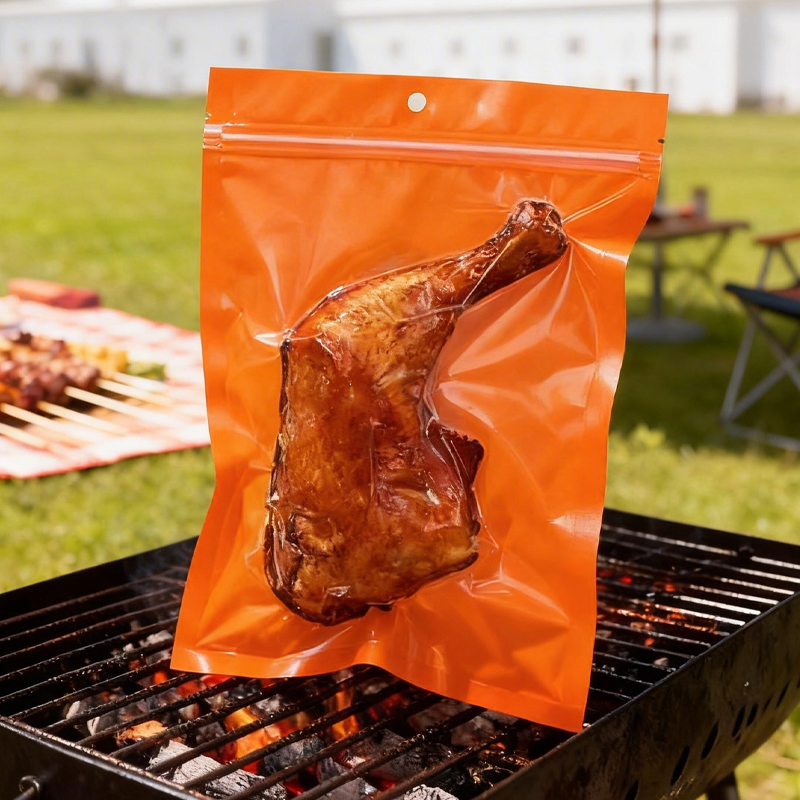
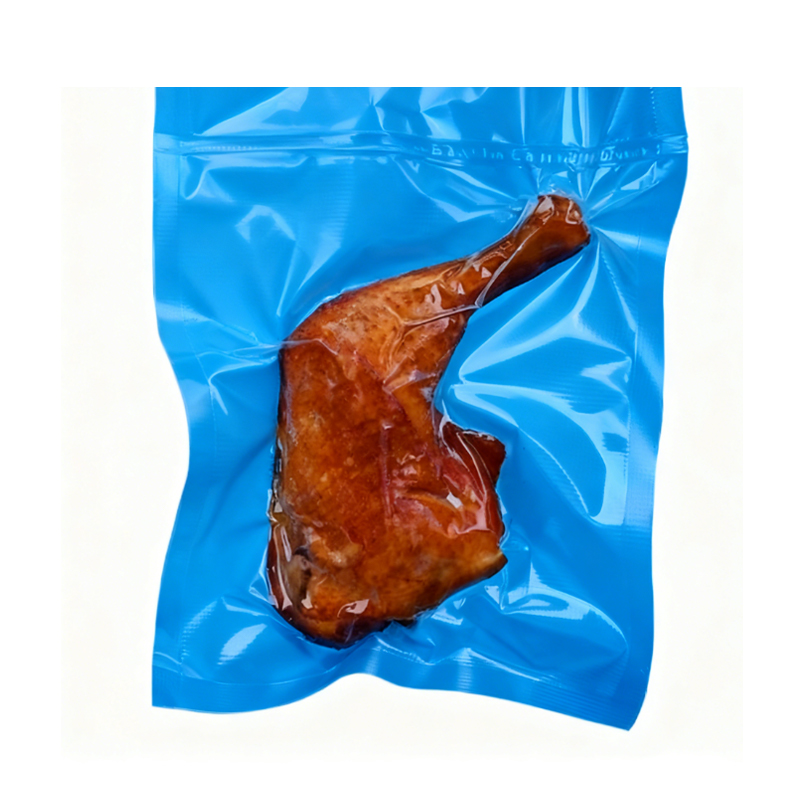 Zu den gängigen Stilen gehören Vakuumbeutel mit dreiseitiger Versiegelung (einfach und kompakt, geeignet für kleine Produkte), Vakuumbeutel mit vierseitiger Versiegelung (stabilerer Verschluss und ...MEHR ANZEIGEN

Hangzhou Zhiwei Packaging Technology Co., Ltd

Neu eingetroffen
-
Von der FDA zugelassene Verpackungsmaterialien: 21 CFR Compliance Guide für Lebensmittelmarken
 Sep 23,2026
Bei einem routinemäßigen Einzelhandelsaudit musste ein Snackhersteller eine ganze Palette Müslibeutel zurückstellen, weil die flexible Folie keine Dokumentation enthielt, die die Verpackung mit einer bestimmten 21-CFR-Verordnung in Verbindung brachte. Der Verarbeiter hatte das Material als „lebensmittelecht“ vermarktet...MEHR ANZEIGEN
-
Nachhaltige Verpackungen entwerfen: Ein Leitfaden für Konverter für Lebensmittel- und Heimtiermarken
Sep 18,2026
Als eine europäische Snackmarke einen 250-g-Standbeutel für den deutschen Markt neu qualifizierte, war das Design nie das Problem. Das PET/Folie/PE-Triplex, das es ein Jahrzehnt lang verwendet hatte, enthielt etwa die Hälfte seines Gewichts aus Polyethylen und lag damit weit unter der 90-Prozent-Grenze aus gleichem Pol...MEHR ANZEIGEN
-
CO2-Fußabdruck von Verpackungen: Anwendungen, Auswahlkriterien und praktische Hinweise
Sep 16,2026
Wenn Sie den CO2-Fußabdruck von Verpackungen reduzieren möchten, ist der schnellste Hebel meist das Materialgewicht. Ein flexibler Beutel kann das gleiche Produkt wie ein starres Glas oder eine starre Dose schützen und dabei weitaus weniger Material verbrauchen. Diese Gewichtseinsparung spiegelt sich sowohl in den Hers...MEHR ANZEIGEN
1. Vakuumbeutel für Lebensmittel : Der vollständige Leitfaden für sichere, frische und effiziente Lebensmittelverpackungen im Jahr 2026
Lebensmittelvakuumbeutel sind zu einer der am weitesten verbreiteten Verpackungslösungen für Fleischverarbeiter, Meeresfrüchtelieferanten, Tiefkühlkosthersteller, landwirtschaftliche Exporteure, Hersteller von Fertiggerichten und Lebensmittelhändler geworden. Durch die Entfernung von Luft und die Schaffung einer Schutzumgebung mit hoher Barriere verlangsamen Vakuumbeutel effektiv die Oxidation, reduzieren das mikrobielle Wachstum, verlängern die Haltbarkeitsdauer der Produkte und verbessern gleichzeitig die Transporteffizienz.
Laut der Ernährungs- und Landwirtschaftsorganisation (FAO) , ungefähr 13 % der weltweit produzierten Lebensmittel gehen verloren, bevor sie in den Einzelhandel gelangen . Eine ordnungsgemäße Vakuumverpackung trägt dazu bei, den Verderb während der Lagerung und Logistik zu reduzieren. Inzwischen Branchenforschung von Smithers weist darauf hin, dass flexible Lebensmittelverpackungen weiterhin ein stabiles globales Wachstum verzeichnen, da die Hersteller Lebensmittelsicherheit, Nachhaltigkeit und Effizienz der Lieferkette in den Vordergrund stellen. (Quelle: FAO Food Loss Index Report; Smithers – The Future of Flexible Packaging)
Von Premium-Vakuumbeuteln für Lebensmittel wird heute erwartet, dass sie nicht nur eine hervorragende Versiegelungsleistung, sondern auch eine hohe Durchstoßfestigkeit, Lebensmittelkontaktkonformität, attraktive Bedruckung, anpassbare Strukturen und Kompatibilität mit Hochgeschwindigkeits-Vakuumverpackungsgeräten bieten.
2. Fünf entscheidende Faktoren bei der Auswahl von Vakuumbeuteln für Lebensmittel
(1) Zuverlässige Vakuumversiegelungsleistung
Ein hochwertiger Vakuumbeutel sollte während der Lagerung und des Transports ein starkes Vakuum aufrechterhalten. Dichte Verschlüsse verhindern Luftaustritt, minimieren Oxidation und reduzieren die Produktverschlechterung beim Fernversand erheblich.
(2) Konformität mit Materialien in Lebensmittelqualität
Lebensmittelverpackungsmaterialien sollten den internationalen Standards für den Lebensmittelkontakt entsprechen. Hochwertige Folien sind geruchsneutral, frei von Schadstoffmigration, feuchtigkeitsbeständig und für den direkten Lebensmittelkontakt geeignet.
(3) Hervorragender Barriereschutz
Mehrschichtige Barrierestrukturen blockieren wirksam Sauerstoff, Feuchtigkeit, Gerüche und äußere Verunreinigungen. In Kombination mit der Vakuumverpackung tragen diese Eigenschaften dazu bei, Frische, Farbe, Textur und Nährwert über einen längeren Zeitraum zu bewahren.
(4) Hohe Produktionseffizienz
Die gleichmäßige Foliendicke gewährleistet eine reibungslose Zufuhr durch automatische Vakuumverpackungsmaschinen ohne Anhaften, Faltenbildung oder Versiegelungsfehler. Eine stabile Leistung steigert die Produktionsleistung und reduziert gleichzeitig den Abfall.
(5)Flexible Anpassung
Professionelle Hersteller bieten maßgeschneiderte Abmessungen, Dicken, Barrierestrukturen, Druck- und Verpackungsspezifikationen, um den unterschiedlichen Markt- und Markenanforderungen gerecht zu werden.
3. Typische Leistungsanforderungen für Vakuumverpackungsbeutel
| Leistungselement | Empfohlener Standard | Geschäftsvorteil |
|---|---|---|
| Vakuumerhaltung | Leckagefrei | Längere Haltbarkeit |
| Barriereleistung | Hohe Sauerstoff- und Feuchtigkeitsbarriere | Reduzierter Verderb |
| Durchstoßfestigkeit | Hohe Festigkeit | Sicherer Transport |
| Maschinenkompatibilität | Hochgeschwindigkeitsverpackung | Verbesserte Produktivität |
| Anpassung | Flexible Größen und Druck | Unterstützt das Branding |
4. Vorteile hochwertiger Vakuumverpackungsbeutel
- Hervorragende Vakuumerhaltung ohne Leckage oder Deflation.
- Hohe Durchstoßfestigkeit für Fleisch, Meeresfrüchte und Produkte mit scharfen Kanten.
- Überlegene Sauerstoff- und Feuchtigkeitsbarriere für längere Frische.
- Kompatibel mit Feststoffen, Granulat, Tiefkühlkost und verarbeiteten Produkten.
- Unterstützt automatische Vakuumiermaschinen für höhere Effizienz.
- Individueller Druck verbessert das Produkt-Branding und die Attraktivität im Regal.
Laut der U.S. Department of Agriculture (USDA), proper vacuum packaging combined with refrigerated storage can significantly improve food preservation compared with conventional packaging methods when handled according to food safety guidelines. (Source: USDA Food Safety and Inspection Service)
5. Über Hangzhou Zhiwei Packaging Technology Co., Ltd
Hangzhou Zhiwei Packaging Technology Co., Ltd ist ein Profi Vakuumbeutel für Lebensmittel Manufacturer spezialisiert auf hochwertige flexible Lebensmittelverpackungen. Das Unternehmen hat seinen Sitz in Longgang, Wenzhou, Provinz Zhejiang, einem der bekanntesten Zentren der Druckindustrie Chinas. Das 1989 als Wenzhou Feng Printing Co., Ltd. gegründete Unternehmen verfügt über jahrzehntelange Erfahrung in der Herstellung flexibler Kunststoffverpackungen.
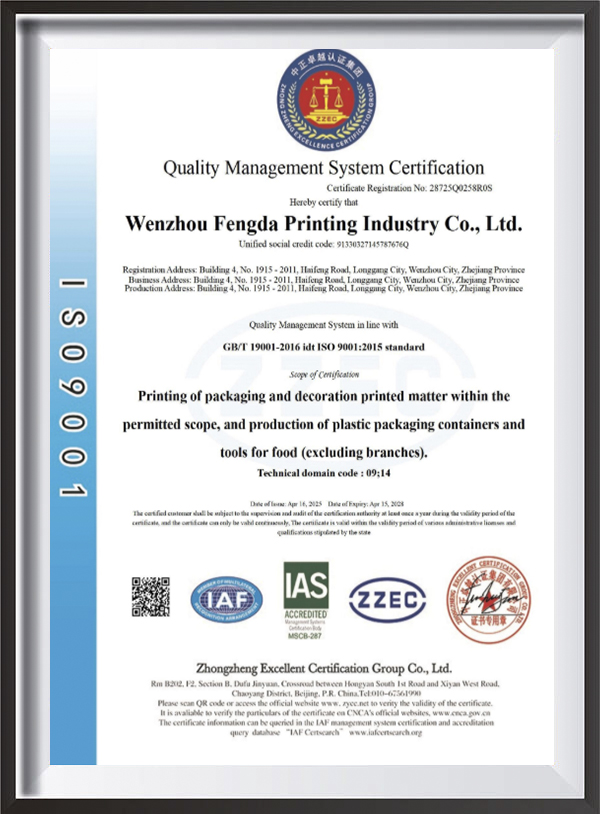
Das Unternehmen hat erhalten QS, ISO9001, ISO22000, FSC, NBCU (NBC Global) und andere Qualitätszertifizierungen während des Betriebs von a 100.000 staubfreie Reinigungswerkstatt um eine stabile Produktqualität für Kunden weltweit sicherzustellen.
Seine Lebensmittel-Vakuumbeutel gehen genau auf die fünf Hauptanliegen globaler Käufer ein: Zuverlässigkeit der Vakuumversiegelung, Konformität mit Materialien in Lebensmittelqualität, Frischhalteschutz mit hoher Barriere, praktische Produktionsanpassungsfähigkeit und flexible Anpassung. Die Produkte zeichnen sich durch eine hervorragende Vakuumhaltung ohne Leckage, hohe Durchstoßfestigkeit, hervorragende Sauerstoff- und Feuchtigkeitsbarrieren, Kompatibilität mit Hochgeschwindigkeits-Vakuumverpackungsmaschinen sowie anpassbare Abmessungen, Dicken, Barrierestrukturen und Druckmöglichkeiten mit stabilen Lieferzeiten und wettbewerbsfähigen Chargenpreisen aus.
6. Zukünftige Entwicklungstrends für Lebensmittelvakuumverpackungen
(1) Nachhaltigere Materialien
Lebensmittelhersteller erforschen zunehmend recycelbare Vakuumverpackungslösungen aus einem einzigen Material, um Nachhaltigkeitsziele zu unterstützen.
(2) Höhere Barrieretechnologie
Fortschrittliche Mehrschichtfolien verbessern weiterhin die Sauerstoff-, Feuchtigkeits- und Aromabarriereleistung für Premium-Lebensmittelanwendungen.
(3) Intelligente Verpackungsintegration
QR-Codes, Rückverfolgbarkeitsetiketten und Digitaldruck werden zu gängigen Merkmalen für das Lebensmittelsicherheitsmanagement und die Verbrauchereinbindung.
(4) Automatisierungsoptimierung
Verpackungshersteller entwickeln weiterhin Folien, die für schnellere Siegelgeschwindigkeiten, geringere Maschinenstillstandszeiten und eine höhere Produktionseffizienz optimiert sind.
7. Häufig gestellte Fragen
Q1. Für welche Lebensmittel eignen sich Lebensmittel-Vakuumbeutel?
Sie werden häufig für Fleisch, Meeresfrüchte, Käse, Gemüse, Tiefkühlkost, Trockenwaren, verarbeitete Lebensmittel, Kaffee und Tiernahrung verwendet.
Q2. Wie verlängern Vakuumverpackungsbeutel die Haltbarkeit?
Durch die Entfernung von Sauerstoff und die Kombination mit Materialien mit hoher Barriere verlangsamt die Vakuumverpackung die Oxidation und das mikrobielle Wachstum und trägt so dazu bei, die Frische länger aufrechtzuerhalten.
Q3. Sind Lebensmittel-Vakuumbeutel lebensmittelecht?
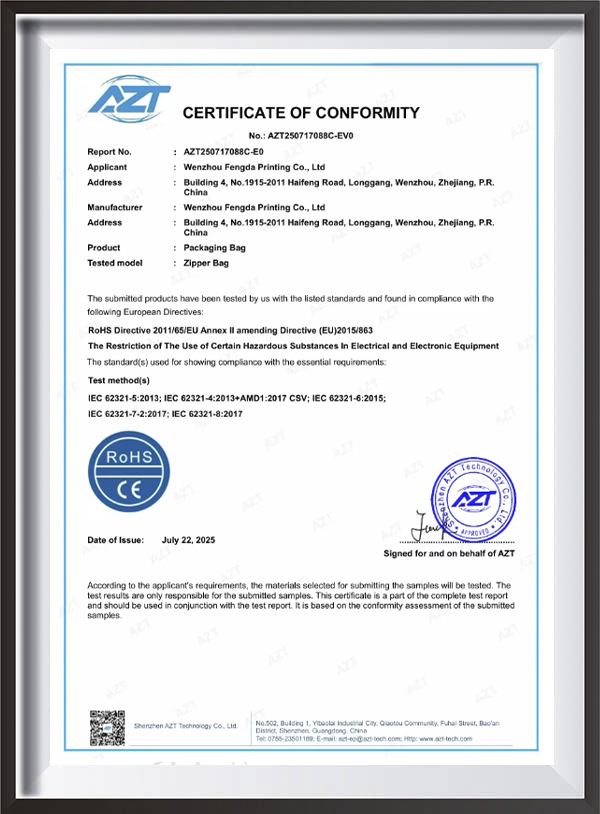
Ja. Professionelle Hersteller verwenden Materialien in Lebensmittelqualität, die den einschlägigen Lebensmittelkontaktvorschriften und Qualitätsmanagementstandards entsprechen.
Q4. Können Vakuumbeutel individuell angepasst werden?
Ja. Hersteller können Beutelgröße, Dicke, Materialstruktur, Barriereeigenschaften, Oberflächenbeschaffenheit und Druck entsprechend den Kundenanforderungen anpassen.
F5. Sind Vakuumbeutel mit automatischen Verpackungsmaschinen kompatibel?
Hochwertige Vakuumbeutel sind für eine hervorragende Maschinenkompatibilität konzipiert und gewährleisten ein reibungsloses Versiegeln, Schneiden und eine kontinuierliche Hochgeschwindigkeitsproduktion.
F6. Wie soll ich einen zuverlässigen Hersteller von Lebensmittel-Vakuumbeuteln auswählen?
Bewerten Sie Herstellungserfahrung, Lebensmittelsicherheitszertifizierungen, staubfreie Produktionsfähigkeit, kundenspezifische Dienstleistungen, Qualitätskonsistenz, Exporterfahrung und stabile Lieferleistung, bevor Sie einen langfristigen Verpackungslieferanten auswählen.
FULL-SERVICE-DRUCKUND VERPACKUNG
Unsere innovativen Mitarbeiter können ein neues Produkt von der Vision bis zum Druck, der Verpackung und dem Versand begleiten. Dabei bieten wir maßgeschneiderte Lösungen für die Verpackung von Lebensmittelbeuteln und flexiblen Verpackungen an, aktualisieren bestehende Produkte für eine bessere Sichtbarkeit im Regal und rationalisieren Ihren gesamten Vertrieb, indem wir alle Aufgaben an einem zentralen Ort erledigen.
Urheberrecht© Hangzhou Zhiwei Packaging Technology Co.,Ltd
Alle Rechte vorbehalten
Quicklinks
Produkt
Kontaktinformationen
-
 Jiuyin Smart Park, Longgang, Zhejiang, China
-
 [email protected]
-
 + 86 13758856618