Hangzhou Zhiwei Packaging Technology Co.,Ltd
-

-

+ 86 13758856618
 SPRACHE

Valve Bags for Food Manufacturer
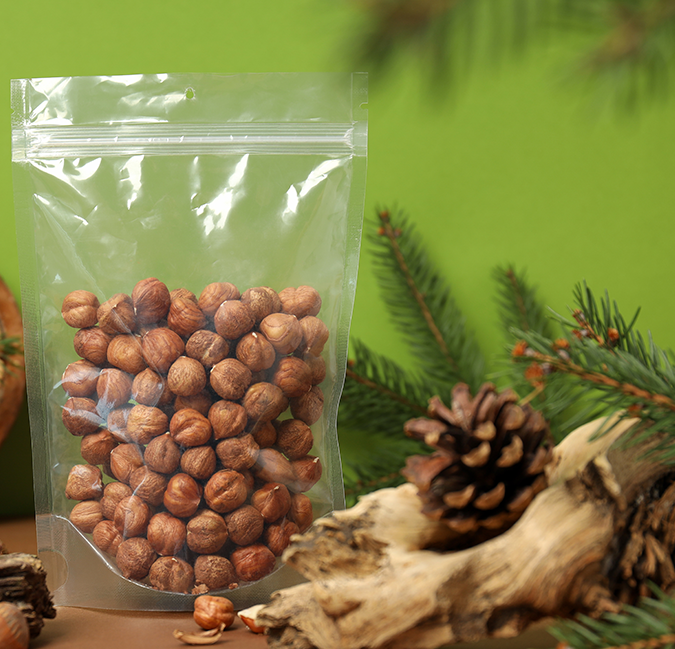
Unsere Luftventilbeutel orientieren sich genau an den fünf Kernanliegen der Käufer: Luftventilleistung, Materialkonformität, Frischeschutz, praktische Anpassung und individuelle Steuerbarkeit. Mit gezielten Vorteilen lösen wir umfassende Probleme bei der exklusiven Beschaffung: Wir konzentrieren uns auf die Kernfunktion der Leistung des Luftventils, der Auslass ist reibungslos und ungehindert, die Einweg-Luftschleuse ist dicht ohne Leckage oder Rücklauf, und das bei der Fermentation von Kaffeebohnen, Nüssen und anderen Inhalten entstehende Gas kann schnell abgeführt werden, wodurch Probleme mit dem Anschwellen des Beutels von der Wurzel aus vermieden werden; Halten Sie sich an das Endergebnis der Materialkonformität, wählen Sie sichere Materialien in Lebensmittelqualität oder entsprechender Kategorie, keinen Geruch, keine Migration schädlicher Inhaltsstoffe, halten Sie sich vollständig an Branchenzertifizierungen wie Lebensmittelkontaktsicherheitsstandards und erfüllen Sie die Standards für Materialbarriereeigenschaften, sodass bei der Beschaffung keine Compliance-Bedenken bestehen. Unter Einhaltung der Kernanforderungen der Konservierung und des Schutzes verwenden wir Materialien mit hoher Barrierewirkung und Luftventilfunktionen, um eine doppelte Frischesicherung zu erreichen, Feuchtigkeit, Oxidation und Geruch wirksam zu verhindern, die Haltbarkeit des Inhalts zu verlängern und den ursprünglichen Geschmack fest zu bewahren; Der Schlüssel zur praktischen und anpassungsfähigen Verwendung liegt darin, dass das Produkt die Belastungsstandards erfüllt, durchstoßfest ist, nicht leicht beschädigt werden kann, selbsttragende Formen oder Formen mit flachem Boden unterstützt, sich an Präsentations- und Lagerungsszenarien anpasst und mit leicht abreißbaren Anschlüssen ausgestattet ist, um sich flexibel an verschiedene Inhaltsformen wie Partikel und Pulver anzupassen; Als Reaktion auf die Anpassungs- und Lieferanforderungen auf betrieblicher Ebene können Position, Größe, Dicke und Aufdruck des Luftventils flexibel angepasst werden, mit klarem und vollständigem Aufdruck, der nicht so leicht verblasst. Gleichzeitig werden angemessene Chargenpreise, kontrollierbare Mindestbestellmengen und stabile Lieferzyklen bereitgestellt, um einen sorgenfreien und effizienten Beschaffungsprozess umfassend zu gewährleisten.
-
Beliebte Produkte

-
Flexible Verpackung

-
Papierverpackung

-
Kunststoffverpackungen

-
Aufkleberetikett

-
Integrierter Strohbeutel

-
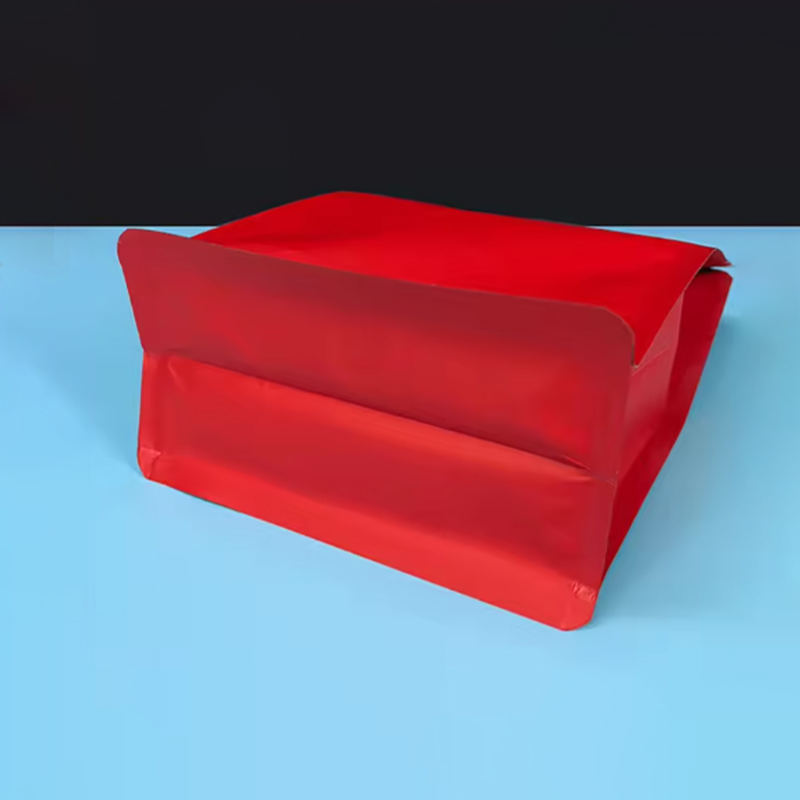
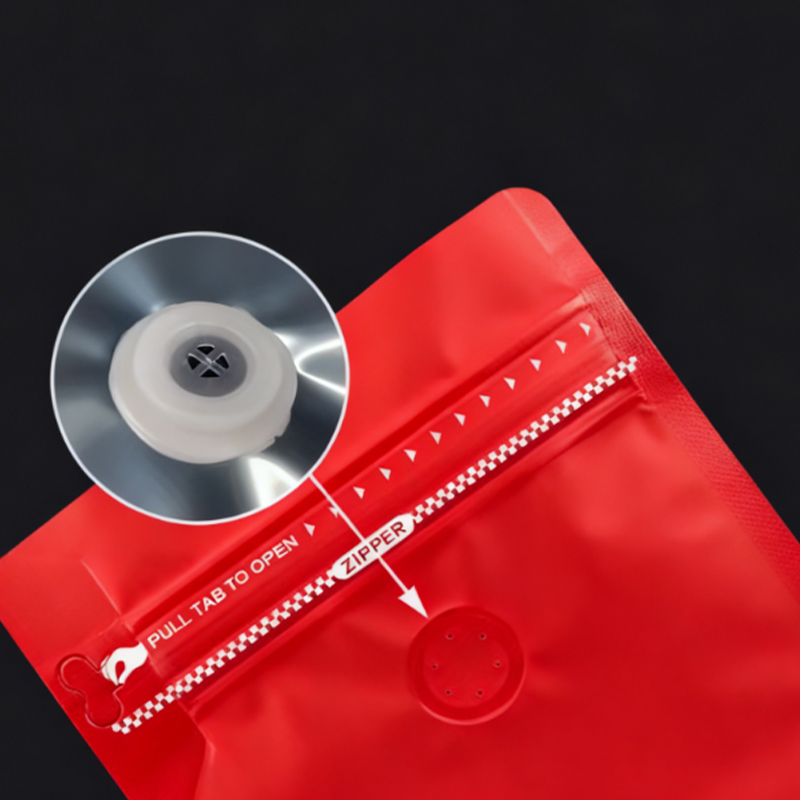
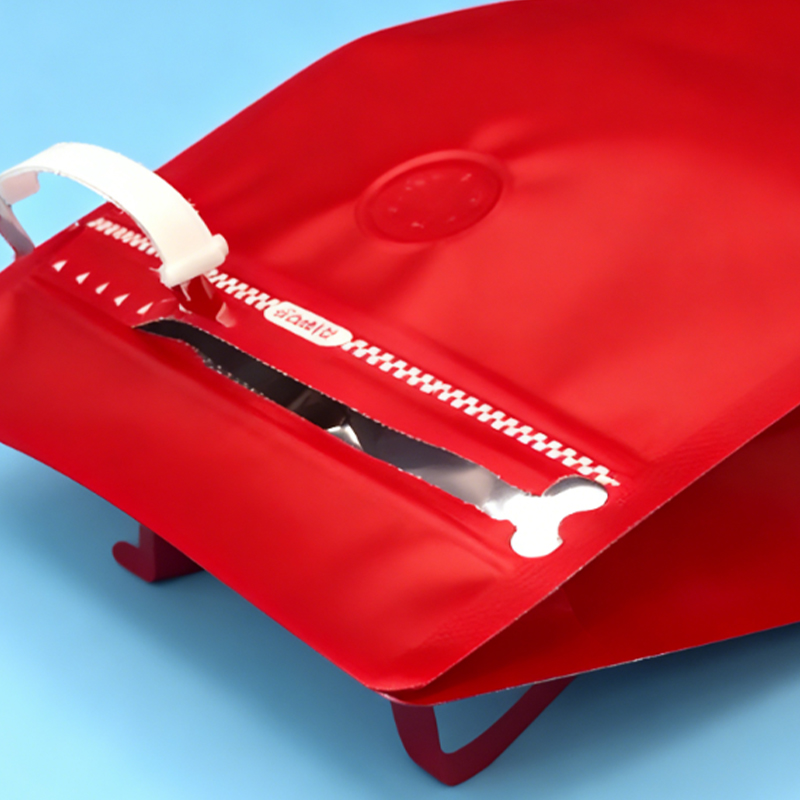
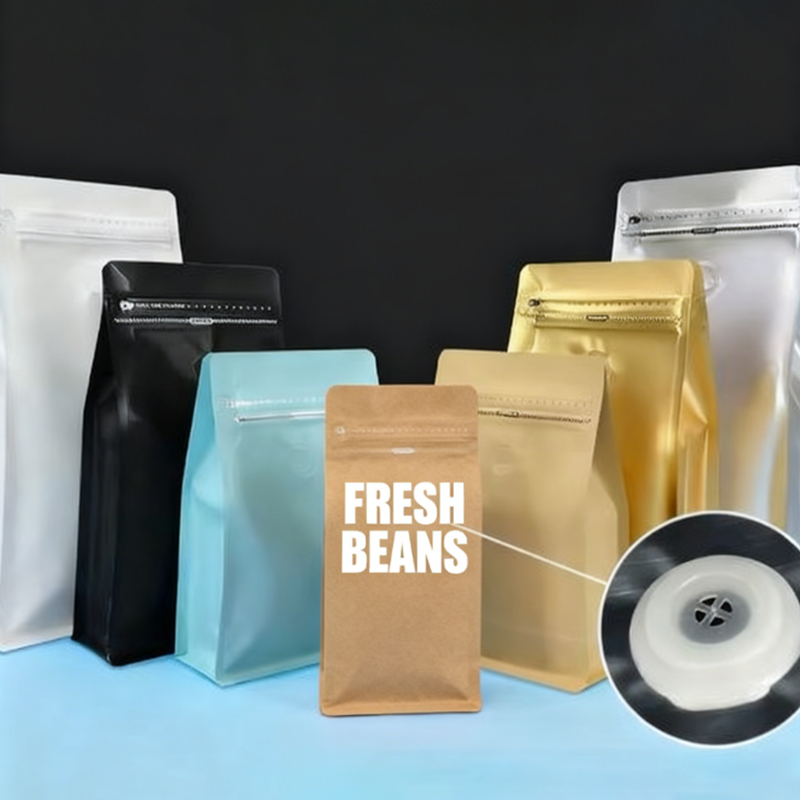
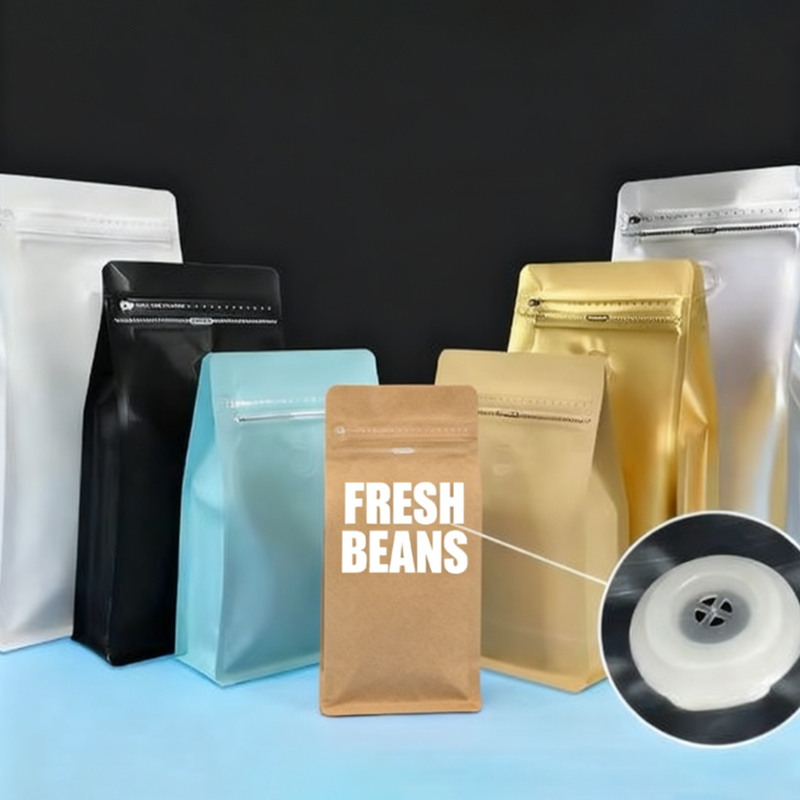 Die gängigsten Modelle sind freistehende Ventilbeutel (mit Ziehharmonikafalten/flacher Struktur am Boden) und Ventilbeutel mit flachem Boden. Der selbststehende Typ kann unabhängig aufgestellt werd...MEHR ANZEIGEN

Hangzhou Zhiwei Packaging Technology Co., Ltd

Neu eingetroffen
-
Von der FDA zugelassene Verpackungsmaterialien: 21 CFR Compliance Guide für Lebensmittelmarken
 Sep 23,2026
Bei einem routinemäßigen Einzelhandelsaudit musste ein Snackhersteller eine ganze Palette Müslibeutel zurückstellen, weil die flexible Folie keine Dokumentation enthielt, die die Verpackung mit einer bestimmten 21-CFR-Verordnung in Verbindung brachte. Der Verarbeiter hatte das Material als „lebensmittelecht“ vermarktet...MEHR ANZEIGEN
-
Nachhaltige Verpackungen entwerfen: Ein Leitfaden für Konverter für Lebensmittel- und Heimtiermarken
Sep 18,2026
Als eine europäische Snackmarke einen 250-g-Standbeutel für den deutschen Markt neu qualifizierte, war das Design nie das Problem. Das PET/Folie/PE-Triplex, das es ein Jahrzehnt lang verwendet hatte, enthielt etwa die Hälfte seines Gewichts aus Polyethylen und lag damit weit unter der 90-Prozent-Grenze aus gleichem Pol...MEHR ANZEIGEN
-
CO2-Fußabdruck von Verpackungen: Anwendungen, Auswahlkriterien und praktische Hinweise
Sep 16,2026
Wenn Sie den CO2-Fußabdruck von Verpackungen reduzieren möchten, ist der schnellste Hebel meist das Materialgewicht. Ein flexibler Beutel kann das gleiche Produkt wie ein starres Glas oder eine starre Dose schützen und dabei weitaus weniger Material verbrauchen. Diese Gewichtseinsparung spiegelt sich sowohl in den Hers...MEHR ANZEIGEN
1. Ventilbeutel für Lebensmittel : Die ultimative Verpackungslösung für Frische, Sicherheit und Regalattraktivität im Jahr 2026
Ventilbeutel für Lebensmittel sind zu einer immer wichtigeren Verpackungslösung für Kaffeeröster, Nussverarbeiter, Teehersteller, Tiernahrungslieferanten und Speziallebensmittelmarken geworden. Im Gegensatz zu gewöhnlichen flexiblen Verpackungen verfügen Ventilbeutel über ein Einweg-Entgasungsventil, das das Entweichen der in der Verpackung erzeugten Gase ermöglicht und gleichzeitig das Eindringen von Außenluft, Feuchtigkeit und Verunreinigungen verhindert. Dieses einzigartige Design trägt dazu bei, die Produktqualität zu bewahren und gleichzeitig die Haltbarkeit zu verlängern.
Frisch geröstete Kaffeebohnen setzen nach dem Rösten für mehrere Tage auf natürliche Weise Kohlendioxid (CO₂) frei. Laut der Specialty Coffee Association (SCA) Die Entgasung ist ein normaler Prozess, der die Frische und Geschmacksentwicklung des Kaffees direkt beeinflusst. Ohne ein Einwegventil kann die Gasansammlung zum Anschwellen der Verpackung oder sogar zum Versagen der Dichtung führen. Ventilverpackungen lösen diese Herausforderung effektiv und schützen gleichzeitig die Kaffeearomen vor Sauerstoffeinwirkung. (Quelle: Technische Ressourcen der Specialty Coffee Association)
Heute Premium Kaffeeventilbeutel , Kaffeeverpackungsbeutel mit Ventil , und Ventilbeutel für Lebensmittel Products sind nicht nur auf die Erhaltung der Frische ausgelegt, sondern auch auf Hochgeschwindigkeitsabfüllung, attraktives Branding, Einhaltung der Lebensmittelsicherheit und maßgeschneiderte Verpackungslösungen, die für globale Lebensmittelhersteller geeignet sind.
2. Fünf wesentliche Kauffaktoren für Ventilbeutel für Lebensmittel
(1) Zuverlässige Leistung des Einwegventils
Das Einwegventil ist das Herzstück der Verpackung. Es sollte interne Gase reibungslos abgeben und gleichzeitig verhindern, dass Sauerstoff und Feuchtigkeit von außen in den Beutel gelangen. Eine stabile Ventilleistung minimiert das Anschwellen der Verpackung und erhält die Produktqualität während des Transports und der Lagerung aufrecht.
(2) Konformität mit Materialien in Lebensmittelqualität
Lebensmittelverpackungsmaterialien sollten den Vorschriften für den Lebensmittelkontakt entsprechen, geruchlos sein, frei von Schadstoffmigrationen sein und eine hervorragende mechanische Festigkeit für eine sichere internationale Verteilung bieten.
(3) Hoher Barriere-Frischeschutz
Mehrschichtfolien mit hoher Barriere reduzieren effektiv die Sauerstoffdurchlässigkeit, das Eindringen von Feuchtigkeit und den Aromaverlust. In Kombination mit dem Entgasungsventil schaffen sie eine ideale Lagerumgebung für Kaffee, Nüsse, Getreide, Tee und andere sauerstoffempfindliche Produkte.
(4) Praktische Anpassungsfähigkeit der Verpackung
Moderne Ventilbeutel gibt es als Standbodenbeutel, Flachbodenbeutel, Seitenfaltenbeutel und Quad-Seal-Beutel. Sie können Pulver, Granulat, ganze Bohnen, Trockenfrüchte und andere Lebensmittelprodukte aufnehmen und bieten gleichzeitig eine hervorragende Durchstoßfestigkeit und Tragfähigkeit.
(5) Anpassung und Lieferstabilität
Professionelle Hersteller bieten maßgeschneiderte Ventilpositionen, Beutelabmessungen, Barrierestrukturen, Dicken, Druckdesigns und Öffnungsfunktionen und sorgen gleichzeitig für eine stabile Produktionskapazität und zuverlässige Lieferpläne.
3. Vergleich von Premium-Ventilbeuteln für Lebensmittel
| Leistungselement | Empfohlene Spezifikation | Geschäftsvorteil |
|---|---|---|
| Einwegventil | Schnelle Entgasung, keine Luftrückführung | Behält die Frische |
| Barriere-Eigenschaft | Hohe Sauerstoff- und Feuchtigkeitsbarriere | Längere Haltbarkeit |
| Materialstärke | Pannensicher | Sicherer Transport |
| Druckqualität | Hohe Auflösung | Verbessertes Branding |
| Anpassung | Ventilposition, Größe und Grafik | Unterstützt OEM-Projekte |
4. Warum sich immer mehr Lebensmittelhersteller für Kaffee-Ventilbeutel entscheiden
- Einwegventile lassen internes Gas frei und verhindern gleichzeitig das Eindringen von Sauerstoff.
- Hochbarrierematerialien bewahren Aroma, Geschmack und Frische.
- Die hervorragende Durchstoßfestigkeit schützt Produkte beim internationalen Versand.
- Stand-up- und Flat-Bottom-Designs verbessern die Präsentation im Verkaufsregal.
- Leicht aufreißbare Öffnungen sorgen für ein besseres Verbrauchererlebnis.
- Individueller Druck stärkt die Markenbekanntheit in wettbewerbsintensiven Märkten.
Nach Angaben der International Coffee Organization (ICO) bleibt der weltweite Kaffeekonsum weiterhin hoch, was zu einer steigenden Nachfrage nach Premiumverpackungen führt, die die Frische während des gesamten internationalen Vertriebs bewahren. Hochleistungs-Ventilbeutel sind daher für viele Spezialitätenkaffeemarken zur bevorzugten Verpackungslösung geworden. (Quelle: Marktberichte der International Coffee Organization)
5. Über Hangzhou Zhiwei Packaging Technology Co., Ltd
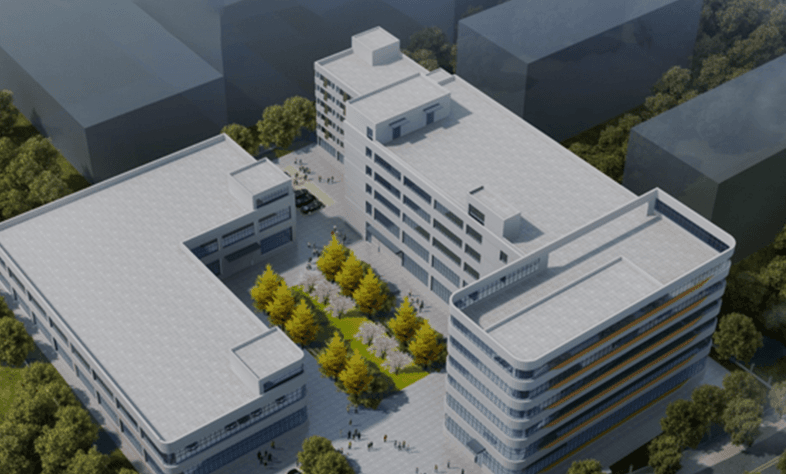
Hangzhou Zhiwei Packaging Technology Co., Ltd ist ein Profi Ventilbeutel für Lebensmittel Manufacturer mit jahrzehntelanger Erfahrung in der Produktion flexibler Verpackungen. Das Unternehmen mit Sitz in Longgang, Wenzhou, Provinz Zhejiang – Chinas renommiertem Zentrum der Druckindustrie – ging aus der 1989 gegründeten Wenzhou Feng Printing Co., Ltd. hervor.
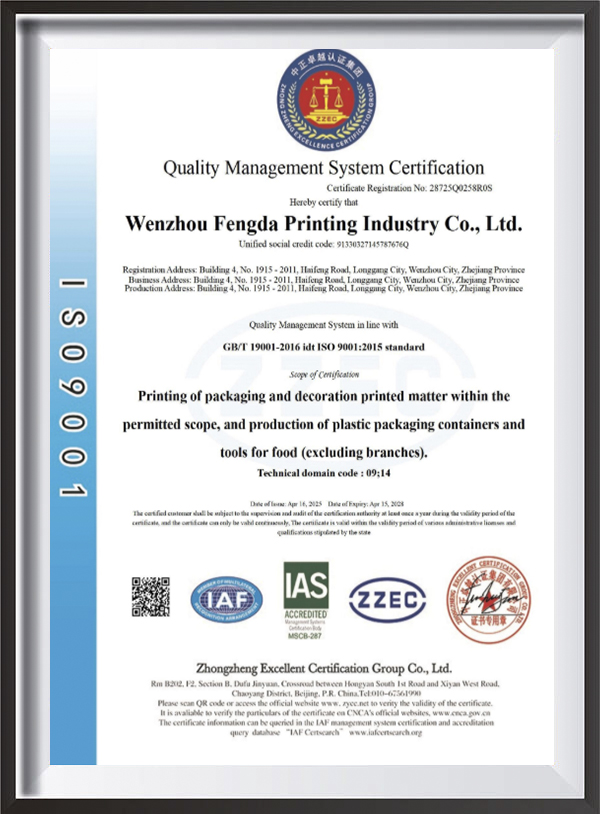
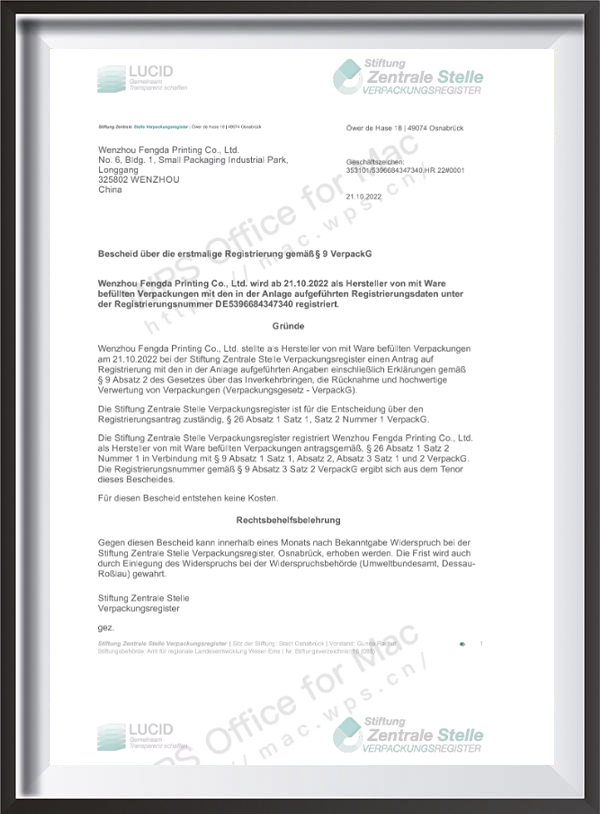
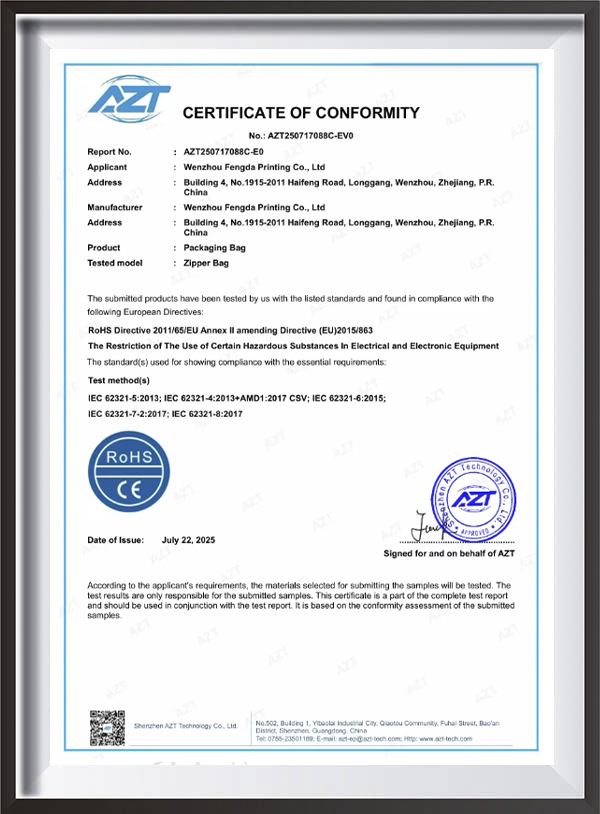
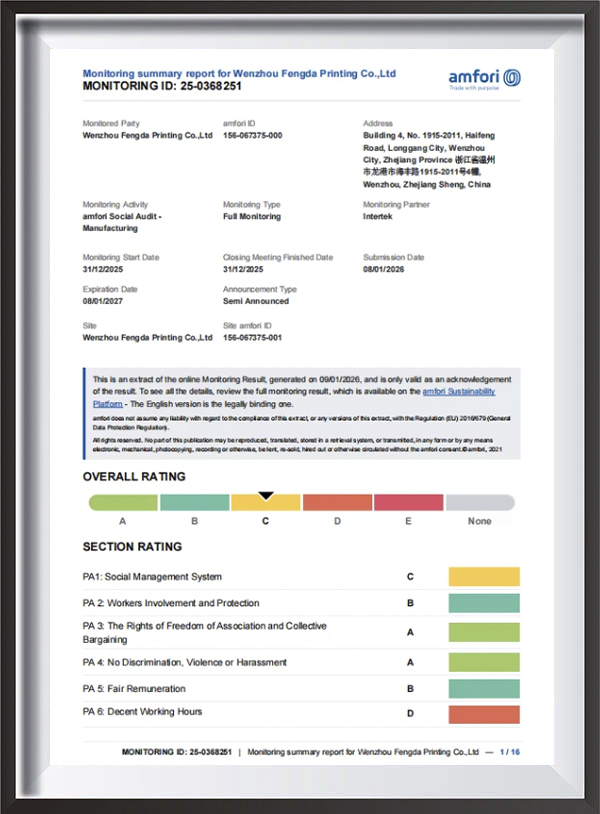
Das Unternehmen hat erhalten QS, ISO9001, ISO22000, FSC, NBCU (NBC Global) und andere Managementsystemzertifizierungen. A 100.000 staubfreie Reinigungswerkstatt gewährleistet eine gleichbleibende Fertigungsqualität für Lebensmittelverpackungsanwendungen.
Seine Ventilbeutel erfüllen genau die fünf Hauptanliegen der Käufer: zuverlässige Einwegventilleistung, Konformität mit Materialien in Lebensmittelqualität, Frischeschutz mit hoher Barriere, praktische Anpassungsfähigkeit der Verpackung und flexible Anpassung. Die Produkte zeichnen sich durch reibungslose Entgasung, hervorragende Luftdichtheit ohne Rückfluss, hervorragende Feuchtigkeits- und Sauerstoffbarrieren, durchstichfeste Strukturen, leicht aufreißbare Öffnungen, anpassbare Ventilpositionen und Aufdrucke, wettbewerbsfähige Chargenpreise, flexible Mindestbestellmengen und zuverlässige Lieferpläne für globale Lebensmittelmarken aus.
6. Zukünftige Trends bei Lebensmittelverpackungen mit Ventilen
(1) Nachhaltige Verpackungsmaterialien
Hersteller entwickeln zunehmend recycelbare Ventilbeutel aus Monomaterial, die Initiativen zur Kreislaufwirtschaft unterstützen, ohne Einbußen bei der Barriereleistung hinnehmen zu müssen.
(2) Filmstrukturen mit höherer Barriere
Fortschrittliche mehrschichtige Materialien verbessern weiterhin den Sauerstoff-, Feuchtigkeits- und Aromaschutz für Premium-Lebensmittelanwendungen.
(3)Digitaldruck und Smart Labels
Hochauflösender Digitaldruck, QR-Codes und Rückverfolgbarkeitstechnologien helfen Marken dabei, das Verbraucherengagement und die Transparenz der Lieferkette zu verbessern.
(4) Automatisierungsfreundliche Verpackung
Zukünftige Ventilbeutel werden sich weiterentwickeln, um schnellere Abfülllinien, eine verbesserte Siegelkonsistenz und geringere Produktionskosten zu ermöglichen.
7. Häufig gestellte Fragen
Q1. Welchen Zweck hat ein Einwegventil in Lebensmittelverpackungen?
Das Ventil ermöglicht das Entweichen von in der Verpackung erzeugten Gasen und verhindert gleichzeitig das Eindringen von Sauerstoff und Feuchtigkeit von außen, wodurch die Frische erhalten bleibt.
Q2. Für welche Produkte werden üblicherweise Kaffeeverpackungsbeutel mit Ventil verwendet?
Frisch geröstete Kaffeebohnen, Kaffeepulver, Nüsse, Tee, Spezialgetreide, Tiernahrung und andere Produkte, die von der Entgasung und dem Hochbarriereschutz profitieren.
Q3. Sind Ventilbeutel für Lebensmittel lebensmittelecht?
Ja. Professionelle Hersteller verwenden Materialien in Lebensmittelqualität, die den einschlägigen Lebensmittelkontaktvorschriften und Qualitätsmanagementsystemen entsprechen.
Q4. Können Ventilsäcke individuell gestaltet werden?
Ja. Kunden können Beutelgröße, Ventilposition, Materialstruktur, Dicke, Oberflächenbeschaffenheit, Druck und Öffnungsmerkmale entsprechend den Produktanforderungen anpassen.
F5. Warum sind Hochbarrierematerialien wichtig?
Hochbarrierefolien reduzieren die Sauerstoff- und Feuchtigkeitsübertragung und tragen so dazu bei, Geschmack, Aroma, Textur und die gesamte Produktqualität während der Lagerung und des Transports zu bewahren.
F6. Wie wähle ich einen zuverlässigen Ventilbeutel für einen Lebensmittelhersteller aus?
Suchen Sie nach Herstellern mit nachgewiesener Branchenerfahrung, Lebensmittelsicherheitszertifizierungen, staubfreien Produktionsanlagen, starken Anpassungsfähigkeiten, konsistenter Qualitätskontrolle, Exportkompetenz und stabiler Lieferleistung.
FULL-SERVICE-DRUCKUND VERPACKUNG
Unsere innovativen Mitarbeiter können ein neues Produkt von der Vision bis zum Druck, der Verpackung und dem Versand begleiten. Dabei bieten wir maßgeschneiderte Lösungen für die Verpackung von Lebensmittelbeuteln und flexiblen Verpackungen an, aktualisieren bestehende Produkte für eine bessere Sichtbarkeit im Regal und rationalisieren Ihren gesamten Vertrieb, indem wir alle Aufgaben an einem zentralen Ort erledigen.
Urheberrecht© Hangzhou Zhiwei Packaging Technology Co.,Ltd
Alle Rechte vorbehalten
Quicklinks
Produkt
Kontaktinformationen
-
 Jiuyin Smart Park, Longgang, Zhejiang, China
-
 [email protected]
-
 + 86 13758856618